
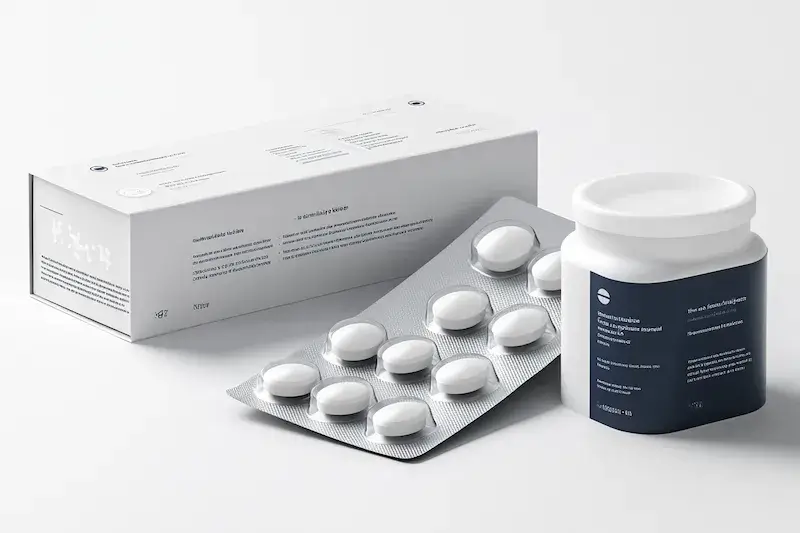
Produkcja opakowań na leki to proces niezwykle złożony i obwarowany licznymi regulacjami prawnymi, które mają na celu zapewnienie bezpieczeństwa i skuteczności produktów leczniczych. Odpowiednie opakowanie nie tylko chroni lek przed czynnikami zewnętrznymi, takimi jak światło, wilgoć czy tlen, ale także stanowi kluczowy element identyfikacji produktu, dostarczając pacjentowi niezbędnych informacji o dawkowaniu, składzie, terminie ważności oraz sposobie użycia. Właściwe zaprojektowanie i wykonanie opakowania ma bezpośredni wpływ na stabilność substancji czynnej, zapobieganie jej degradacji i tym samym utrzymanie terapeutycznej wartości leku przez cały okres jego przydatności do użycia.
Branża farmaceutyczna kładzie ogromny nacisk na innowacyjność w zakresie opakowań, dążąc do tworzenia rozwiązań, które nie tylko spełniają wymogi bezpieczeństwa, ale także ułatwiają pacjentom stosowanie leków. Przykładem mogą być opakowania typu blister z możliwością zapisywania dni tygodnia, ułatwiające przestrzeganie harmonogramu przyjmowania leków, szczególnie w przypadku terapii wielolekowych. Równie ważne jest zabezpieczenie przed fałszerstwem, dlatego producenci opakowań farmaceutycznych implementują zaawansowane technologie zabezpieczające, takie jak hologramy, specjalne druki czy unikalne kody, które pozwalają na szybką weryfikację autentyczności produktu.
W procesie produkcji opakowań na leki kluczową rolę odgrywa dobór odpowiednich materiałów. Muszą one być biozgodne, nie wchodzić w interakcje z substancją leczniczą i zapewniać odpowiednią barierę ochronną. Najczęściej stosowane materiały to wysokiej jakości tworzywa sztuczne, takie jak polietylen, polipropylen czy PVC, a także szkło i aluminium. Każdy z tych materiałów ma swoje specyficzne właściwości, które predysponują go do zastosowania w określonych typach opakowań. Na przykład, szkło jest idealne dla leków wrażliwych na światło i gazy, podczas gdy tworzywa sztuczne oferują większą elastyczność i możliwość termoformowania.
Wymogi prawne dotyczące produkcji opakowań na leki w Europie
Produkcja opakowań na leki podlega rygorystycznym regulacjom prawnym, które mają na celu zapewnienie bezpieczeństwa pacjentów i jakości produktów farmaceutycznych. W Unii Europejskiej kluczowe znaczenie mają wytyczne Europejskiej Agencji Leków (EMA) oraz przepisy krajowe poszczególnych państw członkowskich. Jednym z fundamentalnych aspektów jest zgodność opakowań z normami GMP (Good Manufacturing Practice), które określają zasady dobrej praktyki produkcyjnej, obejmujące m.in. wymagania dotyczące pomieszczeń, sprzętu, personelu, dokumentacji oraz kontroli jakości. Spełnienie tych wymogów jest warunkiem dopuszczenia opakowań do stosowania w przemyśle farmaceutycznym.
Kolejnym istotnym elementem jest spełnienie wymogów dotyczących materiałów używanych do produkcji opakowań. Muszą one być zatwierdzone do kontaktu z żywnością i produktami farmaceutycznymi, co oznacza, że nie mogą uwalniać substancji toksycznych do leku ani wpływać na jego właściwości. Dotyczy to zarówno materiałów pierwotnych, mających bezpośredni kontakt z lekiem (np. blistry, butelki, fiolki), jak i opakowań wtórnych (np. kartony, ulotki informacyjne). Proces walidacji materiałów jest złożony i obejmuje badania potwierdzające ich zgodność z normami bezpieczeństwa oraz stabilność w określonych warunkach przechowywania.
Regulacje obejmują również kwestie związane z oznakowaniem opakowań. Każde opakowanie leku musi zawierać precyzyjne informacje, takie jak nazwa produktu, dawka, skład, numer serii produkcyjnej, data ważności, sposób przechowywania oraz ostrzeżenia dla pacjenta. Wprowadzenie systemu śledzenia i identyfikacji leków (Track & Trace) stanowi kolejny istotny element legislacyjny, mający na celu zapobieganie wprowadzaniu do obrotu podrobionych produktów i zwiększenie bezpieczeństwa łańcucha dostaw. System ten wymaga stosowania unikalnych kodów na opakowaniach, które pozwalają na weryfikację autentyczności każdej jednostki leku.
Innowacyjne rozwiązania w produkcji opakowań dla nowoczesnych leków
Kolejnym ważnym trendem jest rozwój opakowań przyjaznych dla środowiska. Producenci coraz częściej sięgają po materiały biodegradowalne, pochodzące z recyklingu lub nadające się do ponownego przetworzenia. Celem jest minimalizacja negatywnego wpływu opakowań na środowisko naturalne, przy jednoczesnym zachowaniu ich funkcjonalności i bezpieczeństwa. Rozwiązania takie jak opakowania na bazie papieru lub bioplastików, a także minimalizacja ilości stosowanych materiałów, stają się standardem w nowoczesnej produkcji opakowań farmaceutycznych. Innowacyjne podejście obejmuje również projektowanie opakowań, które są łatwiejsze w otwieraniu i użyciu dla osób starszych lub z ograniczoną sprawnością ruchową.
Nie można pominąć rozwoju technologii druku i uszlachetniania opakowań. Zaawansowane metody druku pozwalają na umieszczanie na opakowaniach złożonych grafik, kodów QR, a nawet danych zmiennych, co ułatwia identyfikację produktu, śledzenie jego drogi w łańcuchu dystrybucji oraz personalizację informacji dla pacjenta. Techniki takie jak druk laserowy czy embedding RFID (Radio-Frequency Identification) w opakowaniach otwierają nowe możliwości w zakresie zabezpieczeń antyfałszerskich i monitorowania autentyczności produktów. Wdrażanie tych innowacji ma na celu nie tylko zwiększenie bezpieczeństwa pacjentów, ale także usprawnienie procesów logistycznych i marketingowych w branży farmaceutycznej.
Materiały używane w produkcji opakowań na leki i ich właściwości
Produkcja opakowań na leki wymaga stosowania materiałów o ściśle określonych właściwościach, które zapewnią ochronę produktu, jego stabilność i bezpieczeństwo dla pacjenta. Wybór odpowiedniego surowca jest kluczowy i zależy od wielu czynników, takich jak rodzaj leku, jego postać (stała, płynna, gazowa), wrażliwość na czynniki zewnętrzne (światło, wilgoć, tlen) oraz oczekiwany okres trwałości. Najczęściej wykorzystywane materiały w produkcji opakowań farmaceutycznych to tworzywa sztuczne, szkło, aluminium oraz papier i tektura.
Tworzywa sztuczne odgrywają dominującą rolę ze względu na swoją wszechstronność, lekkość i stosunkowo niski koszt. Wśród nich najpopularniejsze są polietylen (PE) i polipropylen (PP), cenione za dobrą odporność chemiczną i niską przepuszczalność dla wilgoci. Polichlorek winylu (PVC) często stosowany jest do produkcji blistrów, ponieważ można go łatwo termoformować i stanowi dobrą barierę dla wilgoci. Polistyren (PS) wykorzystywany jest do produkcji pojemników i ampułek, a polietylen tereftalan (PET) ze względu na swoją przezroczystość i barierowość, znajduje zastosowanie w butelkach na syropy i płyny.
Szkło, szczególnie szkło borokrzemowe, jest materiałem o doskonałej obojętności chemicznej i wysokiej odporności termicznej, co czyni je idealnym wyborem dla leków wrażliwych, preparatów do iniekcji oraz kosmetyków farmaceutycznych. Szkło zapewnia również doskonałą barierę dla gazów i wilgoci. Aluminium, w postaci folii, jest powszechnie stosowane jako element opakowań blisterowych oraz jako zamknięcia do butelek i słoików. Jego główną zaletą jest bardzo wysoka bariera dla światła, tlenu i wilgoci, co jest kluczowe dla stabilności wielu substancji czynnych.
- Tworzywa sztuczne (PE, PP, PVC, PET) oferują wszechstronność, lekkość i dobre właściwości barierowe.
- Szkło (borokrzemowe) charakteryzuje się obojętnością chemiczną i odpornością termiczną, idealne dla leków wrażliwych.
- Aluminium (folie) zapewnia doskonałą barierę dla światła, tlenu i wilgoci.
- Papier i tektura, często powlekane, stosowane są do opakowań wtórnych, oferując możliwości zadruku i recyklingu.
Papier i tektura, często powlekane odpowiednimi warstwami ochronnymi, znajdują zastosowanie głównie w produkcji opakowań wtórnych, takich jak pudełka i kartoniki. Są one łatwe do zadrukowania, co umożliwia umieszczenie na nich niezbędnych informacji o produkcie i markowaniu, a także są przyjazne dla środowiska i podlegają recyklingowi. Wybór konkretnego materiału jest zawsze kompromisem między jego właściwościami technicznymi, kosztami produkcji, wymogami prawnymi oraz wpływem na środowisko.
Proces kontroli jakości w produkcji opakowań na leki
Zapewnienie najwyższej jakości opakowań na leki jest absolutnym priorytetem w branży farmaceutycznej, co przekłada się na rygorystyczne procedury kontroli jakości na każdym etapie produkcji. Proces ten rozpoczyna się już na etapie doboru dostawców surowców. Producenci opakowań muszą współpracować wyłącznie z certyfikowanymi dostawcami, którzy są w stanie zagwarantować stałą, wysoką jakość dostarczanych materiałów. Każda partia surowca jest dokładnie badana pod kątem zgodności z określonymi specyfikacjami, w tym czystości, braku zanieczyszczeń oraz właściwości fizycznych i chemicznych. Wstępna kontrola zapobiega potencjalnym problemom na dalszych etapach produkcji i minimalizuje ryzyko wadliwych partii produktu końcowego.
W trakcie samego procesu produkcyjnego, od formowania, druku po składanie i pakowanie, stosowane są liczne punkty kontrolne. Automatyczne systemy wizyjne monitorują wymiary, kształt i obecność ewentualnych defektów powierzchniowych, takich jak zarysowania, pęknięcia czy przebarwienia. Kontrolowana jest również poprawność nadruku – jakość tekstu, grafiki, numerów serii i dat ważności musi być nienaganna, aby zapewnić czytelność i zgodność z wymaganiami prawnymi. Niezwykle ważne jest monitorowanie parametrów procesu, takich jak temperatura, ciśnienie czy czas, które mają bezpośredni wpływ na jakość końcowego produktu. Wdrożenie zasad statystycznego sterowania procesem (SPC) pozwala na bieżąco identyfikować i korygować ewentualne odchylenia.
Ostateczna kontrola jakości opakowań na leki obejmuje szeroki zakres testów, mających na celu potwierdzenie ich funkcjonalności i bezpieczeństwa. Badania te mogą obejmować między innymi:
- Testy barierowości – ocena zdolności opakowania do ochrony leku przed wilgocią, tlenem i światłem.
- Testy wytrzymałości mechanicznej – sprawdzanie odporności na uszkodzenia podczas transportu i użytkowania.
- Testy kompatybilności materiałowej – potwierdzenie braku interakcji między materiałem opakowania a substancją leczniczą.
- Testy szczelności – weryfikacja integralności zamknięcia opakowania, zapobiegająca wyciekom i zanieczyszczeniom.
- Testy mikrobiologiczne – ocena czystości mikrobiologicznej opakowania, kluczowa dla produktów sterylnych.
Każda partia produkcyjna musi przejść pozytywnie wszystkie wymagane testy, zanim zostanie dopuszczona do wysyłki do klienta – producenta leków. Dokumentacja potwierdzająca przeprowadzenie i wyniki wszystkich kontroli jakości jest przechowywana przez określony czas, zgodnie z wymogami prawnymi, co umożliwia retrospektywną analizę i śledzenie produktu w przypadku wystąpienia jakichkolwiek problemów.
Zabezpieczenia antyfałszerskie w produkcji opakowań dla farmacji
Rynek farmaceutyczny stale zmaga się z problemem fałszowania leków, co stanowi ogromne zagrożenie dla zdrowia i życia pacjentów. Jednym z najskuteczniejszych sposobów walki z tym zjawiskiem jest implementacja zaawansowanych zabezpieczeń antyfałszerskich bezpośrednio w opakowaniach produktów leczniczych. Produkcja opakowań na leki z wykorzystaniem tych technologii wymaga specjalistycznej wiedzy i precyzyjnych maszyn, ale stanowi kluczowy element ochrony konsumentów i reputacji producentów farmaceutycznych. Te zabezpieczenia mają na celu utrudnienie lub wręcz uniemożliwienie nieuprawnionym podmiotom produkcji podrobionych produktów, a także umożliwienie konsumentom i dystrybutorom weryfikacji autentyczności leku.
Jednym z najczęściej stosowanych zabezpieczeń są hologramy. Mogą one przybierać różne formy – od prostych, naklejanych hologramów, po bardziej złożone, integrowane bezpośrednio z materiałem opakowania. Nowoczesne hologramy wykorzystują zaawansowane technologie optyczne, takie jak obrazy wielowymiarowe, mikroteksty czy efekty zmieniające kolor w zależności od kąta patrzenia, co czyni je trudnymi do podrobienia. Kolejnym skutecznym rozwiązaniem jest stosowanie specjalnych farb drukarskich, które reagują na określone bodźce, na przykład na światło UV (farby niewidoczne w świetle dziennym, a ujawniające się pod lampą UV) lub zmieniają kolor w zależności od temperatury. Te cechy pozwalają na szybką i łatwą identyfikację autentyczności produktu.
Systemy śledzenia i identyfikacji leków (Track & Trace) to kolejny filar zabezpieczeń antyfałszerskich. W ramach tych systemów, każde opakowanie leku otrzymuje unikalny, dwuwymiarowy kod (np. Data Matrix), który zawiera informacje o produkcie, takie jak numer seryjny, datę ważności i numer produktu. Kody te są skanowane na każdym etapie łańcucha dystrybucji – od producenta, przez hurtownię, aż po aptekę. Pozwala to na bieżąco monitorować przepływ leków, wykrywać wszelkie nieprawidłowości i szybko identyfikować potencjalnie sfałszowane produkty. Wdrożenie tych rozwiązań, często wspierane przez technologie takie jak RFID (Radio-Frequency Identification), znacząco zwiększa bezpieczeństwo obrotu lekami.
- Hologramy z zaawansowanymi efektami optycznymi (mikroteksty, zmieniające kolory)
- Specjalne farby drukarskie (reagujące na UV, temperaturę)
- Unikalne kody 2D (Data Matrix) w ramach systemów Track & Trace
- Technologie RFID (Radio-Frequency Identification) do identyfikacji i śledzenia
- Personalizacja opakowań poprzez nadruki zmiennych danych
Oprócz wymienionych technologii, producenci opakowań stosują również inne metody zabezpieczające, takie jak lakierowanie wybiórcze, tłoczenie czy stosowanie specjalnych struktur papieru. Ważne jest, aby stosowane zabezpieczenia były trudne do podrobienia, ale jednocześnie łatwe do weryfikacji dla uprawnionych podmiotów i konsumentów. Skuteczna strategia antyfałszerska często opiera się na połączeniu kilku różnych metod zabezpieczających, tworząc wielopoziomowy system ochrony produktu.
Rola OCP przewoźnika w łańcuchu dostaw opakowań na leki
Optymalizacja Łańcucha Dostaw, czyli OCP, odgrywa nieocenioną rolę w zapewnieniu sprawnego i bezpiecznego transportu opakowań na leki. Przewoźnicy specjalizujący się w logistyce farmaceutycznej muszą spełniać wyjątkowo wysokie standardy, ponieważ opakowania te nie są zwykłym towarem – stanowią kluczowy element produktu leczniczego, a ich stan może wpłynąć na jakość i skuteczność leku. OCP przewoźnika obejmuje szeroki zakres działań, od planowania trasy i wyboru odpowiednich środków transportu, po monitorowanie warunków przewozu i zapewnienie zgodności z przepisami prawa.
Jednym z najważniejszych aspektów OCP w kontekście opakowań na leki jest utrzymanie odpowiednich warunków temperaturowych. Wiele leków, a co za tym idzie ich opakowań, wymaga transportu w ściśle określonym zakresie temperatur, często zwanym „zimnym łańcuchem” (cold chain). Przewoźnik musi dysponować flotą pojazdów wyposażonych w nowoczesne systemy chłodnicze i grzewcze, a także urządzenia monitorujące temperaturę w czasie rzeczywistym. Dane te są rejestrowane i dostępne dla klienta, co pozwala na bieżąco weryfikować, czy warunki transportu były zgodne z wymaganiami. Odpowiednie OCP przewoźnika gwarantuje, że opakowania, a wraz z nimi leki, nie ulegną degradacji spowodowanej niewłaściwą temperaturą.
Kolejnym kluczowym elementem OCP jest bezpieczeństwo transportu. Opakowania na leki, ze względu na swoją wartość i wrażliwość, są często celem kradzieży. Przewoźnicy stosują zatem zaawansowane systemy zabezpieczeń, takie jak monitoring GPS, alarmy, plomby zabezpieczające oraz procedury kontroli dostępu. W przypadku transportu substancji szczególnie cennych lub niebezpiecznych, stosowane są dodatkowe środki ostrożności, a personel odpowiedzialny za transport przechodzi specjalistyczne szkolenia. Zapewnienie integralności opakowań podczas transportu jest kluczowe dla utrzymania ich jakości i zapobiegania wtargnięciu czynników zewnętrznych.
- Utrzymanie ścisłego reżimu temperaturowego (zimny łańcuch).
- Zaawansowane systemy monitorowania temperatury i wilgotności.
- Zabezpieczenia antykradzieżowe, w tym monitoring GPS i plomby.
- Spełnienie wymogów prawnych i regulacyjnych dotyczących transportu farmaceutyków.
- Optymalizacja tras i harmonogramów dostaw w celu skrócenia czasu transportu.
OCP przewoźnika obejmuje również zarządzanie dokumentacją. Transport farmaceutyków wiąże się z koniecznością posiadania wielu dokumentów, takich jak certyfikaty jakości, karty charakterystyki, pozwolenia na transport czy dokumenty celne. Przewoźnik musi zadbać o prawidłowe przygotowanie i kompletność wszystkich niezbędnych dokumentów, aby uniknąć opóźnień i problemów prawnych. Skuteczne OCP przewoźnika to gwarancja, że opakowania na leki dotrą do celu w nienaruszonym stanie, spełniając wszystkie wymogi jakościowe i regulacyjne, co jest fundamentem bezpieczeństwa pacjentów.


