
Wybór odpowiedniego producenta opakowań farmaceutycznych to strategiczna decyzja, która ma bezpośredni wpływ na bezpieczeństwo pacjentów, integralność produktu oraz zgodność z rygorystycznymi regulacjami branżowymi. Branża farmaceutyczna charakteryzuje się niezwykle wysokimi standardami jakości i bezpieczeństwa, dlatego też opakowania odgrywają w niej rolę nie tylko ochronną, ale także informacyjną i marketingową. Producent opakowań farmaceutycznych musi wykazywać się nie tylko zaawansowaną technologią produkcji, ale także dogłębną wiedzą na temat obowiązujących przepisów prawnych, takich jak GMP (Good Manufacturing Practice) czy normy ISO. Kluczowe jest zrozumienie, że opakowanie farmaceutyczne nie jest tylko zewnętrzną powłoką, ale integralną częścią produktu leczniczego, która musi chronić jego zawartość przed czynnikami zewnętrznymi, takimi jak światło, wilgoć, tlen czy zanieczyszczenia mikrobiologiczne.
Dodatkowo, opakowanie musi zapewniać bezpieczeństwo podczas transportu i przechowywania, zapobiegać fałszerstwom oraz ułatwiać identyfikację produktu przez personel medyczny i pacjentów. Z tego powodu, nawiązanie współpracy z doświadczonym i godnym zaufania producentem opakowań farmaceutycznych jest absolutnym priorytetem dla każdej firmy farmaceutycznej. Właściwy partner technologiczny powinien oferować szeroki wachlarz rozwiązań, od materiałów po procesy produkcyjne, które są ściśle dopasowane do specyfiki danego leku. Należy również zwrócić uwagę na jego zdolność do innowacji i adaptacji do zmieniających się potrzeb rynku oraz wymagań regulacyjnych, co stanowi o jego konkurencyjności i długoterminowej wartości.
Ważnym czynnikiem jest również kwestia odpowiedzialności producenta za jakość i bezpieczeństwo produkowanych opakowań. Dobry producent powinien posiadać odpowiednie certyfikaty, a także być gotów do przejścia niezapowiedzianych audytów ze strony klientów i organów regulacyjnych. Transparentność w procesach produkcyjnych i kontroli jakości jest nieoceniona. Firma farmaceutyczna polega na producencie opakowań w kwestii ochrony swoich produktów i reputacji, dlatego zaufanie i pewność co do jakości są fundamentem udanej współpracy. Dodatkowo, powinniśmy wziąć pod uwagę aspekt ekologiczny i zrównoważony rozwój, ponieważ coraz więcej firm farmaceutycznych poszukuje opakowań przyjaznych środowisku, które jednocześnie spełniają wszystkie wymogi bezpieczeństwa.
Jakie są najważniejsze wymagania stawiane producentom opakowań farmaceutycznych
Producenci opakowań farmaceutycznych podlegają niezwykle surowym wymogom, które mają na celu zapewnienie najwyższego poziomu bezpieczeństwa i jakości produktów leczniczych. Jednym z fundamentalnych aspektów jest spełnianie norm Dobrej Praktyki Wytwarzania (GMP), które obejmują kontrolę nad wszystkimi etapami produkcji, od pozyskiwania surowców po finalny produkt. Oznacza to, że producent musi dysponować odpowiednio zaprojektowanymi i utrzymywanymi obiektami produkcyjnymi, wykwalifikowanym personelem oraz systemami zarządzania jakością, które gwarantują powtarzalność i zgodność z założeniami. Wdrożenie systemów takich jak HACCP (Hazard Analysis and Critical Control Points) czy ISO 9001 jest często standardem, a w niektórych przypadkach wymagane są również specjalistyczne certyfikaty branżowe.
Kolejnym kluczowym wymogiem jest zdolność do zapewnienia sterylności i czystości opakowań, szczególnie w przypadku leków wymagających specjalnych warunków przechowywania i aplikacji. Dotyczy to zarówno opakowań pierwotnych, które mają bezpośredni kontakt z produktem, jak i opakowań wtórnych, które chronią je przed uszkodzeniem i zapewniają miejsce na niezbędne informacje. Producent musi posiadać wiedzę i technologię umożliwiającą stosowanie odpowiednich materiałów, które nie wchodzą w reakcje z substancjami czynnymi leków i nie uwalniają szkodliwych substancji. Transparentność w procesie produkcji, pełna identyfikowalność materiałów i partii produkcyjnych to kolejne imperatywy.
Niezwykle ważna jest również umiejętność dostosowania się do specyficznych potrzeb klienta i rodzaju produktu. Różne leki wymagają różnych typów opakowań, na przykład fiolki szklane dla płynnych form, blistry dla tabletek i kapsułek, czy specjalistyczne pojemniki dla leków biologicznych. Producent powinien oferować szeroki zakres materiałów, takich jak szkło farmaceutyczne, różne rodzaje tworzyw sztucznych (np. HDPE, LDPE, PP), aluminium czy papier powlekany, a także być w stanie doradzić w wyborze optymalnego rozwiązania. Zdolność do drukowania bezpośredniego na opakowaniach lub stosowania etykiet z danymi zmiennymi, numerami seryjnymi czy kodami QR, które są kluczowe dla śledzenia i autentyczności produktu, również stanowi istotny atut.
Współpraca z producentem opakowań farmaceutycznych dla optymalnej ochrony leków
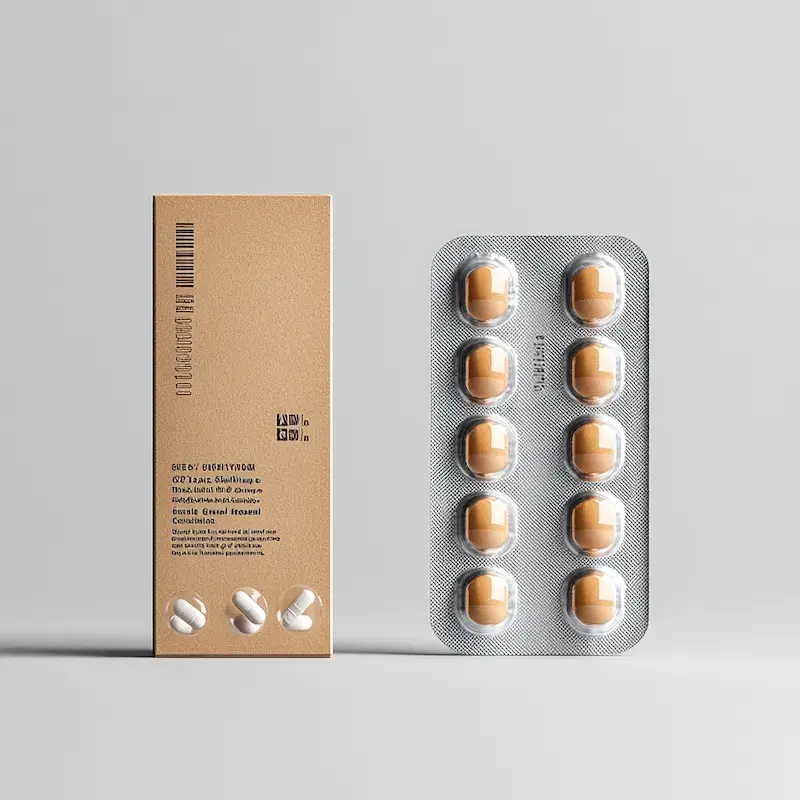
Współpraca ta powinna opierać się na otwartej komunikacji i wymianie informacji. Firma farmaceutyczna musi jasno określić swoje potrzeby dotyczące materiałów, rozmiarów, kształtów, a także wymagań dotyczących barierowości opakowań (np. ochrona przed wilgociąą, tlenem, światłem). Z kolei producent powinien wykazać się elastycznością i zdolnością do proponowania innowacyjnych rozwiązań, które mogą poprawić funkcjonalność opakowania, jego estetykę, a także zminimalizować ryzyko uszkodzenia czy zanieczyszczenia produktu. Warto również zwrócić uwagę na możliwości personalizacji opakowań, w tym druku wysokiej jakości, umieszczania kodów kreskowych, numerów partii czy dat ważności, co jest niezbędne do zapewnienia identyfikowalności i zgodności z przepisami.
Kluczowym aspektem tej współpracy jest również zapewnienie ciągłości dostaw i stabilności jakości. Firma farmaceutyczna nie może pozwolić sobie na przerwy w produkcji spowodowane brakiem opakowań lub wadliwymi partiami. Dlatego też partner technologiczny musi gwarantować niezawodność procesów produkcyjnych, posiadając odpowiednie zapasy surowców, wydajne linie produkcyjne oraz rygorystyczne procedury kontroli jakości. Warto również rozważyć współpracę z producentem, który jest w stanie zapewnić rozwiązania opakowaniowe zgodne z zasadami zrównoważonego rozwoju, wykorzystując materiały przyjazne środowisku i minimalizując wpływ na środowisko naturalne, co staje się coraz ważniejszym kryterium wyboru w branży farmaceutycznej.
Jak producenci opakowań farmaceutycznych wpływają na bezpieczeństwo pacjentów
Bezpośredni wpływ producentów opakowań farmaceutycznych na bezpieczeństwo pacjentów jest ogromny i nie do przecenienia. Opakowanie jest pierwszą linią obrony produktu leczniczego przed czynnikami zewnętrznymi, które mogłyby negatywnie wpłynąć na jego skuteczność lub co gorsza, uczynić go szkodliwym. Odpowiednio zaprojektowane i wykonane opakowanie pierwotne, mające bezpośredni kontakt z lekiem, musi zapewniać odpowiednią barierowość, chroniąc substancję czynną przed degradacją spowodowaną wilgocią, tlenem, światłem czy zanieczyszczeniami mikrobiologicznymi. W przypadku leków sterylnych, zapewnienie szczelności opakowania jest absolutnie kluczowe dla utrzymania ich jałowości aż do momentu aplikacji przez pacjenta lub personel medyczny.
Kolejnym istotnym elementem jest użycie materiałów dopuszczonych do kontaktu z żywnością i lekami, które nie wchodzą w reakcje chemiczne z zawartością opakowania i nie uwalniają do niej żadnych substancji toksycznych. Producenci opakowań farmaceutycznych muszą ściśle przestrzegać wytycznych prawnych, takich jak te zawarte w farmakopeach, aby mieć pewność, że stosowane materiały są bezpieczne. Dodatkowo, opakowanie musi chronić przed przypadkowym otwarciem przez dzieci (tzw. child-resistant packaging), co jest szczególnie ważne w przypadku leków potencjalnie niebezpiecznych. Właściwe oznakowanie opakowania, zawierające czytelne informacje o nazwie leku, dawce, dacie ważności, numerze partii oraz instrukcje dotyczące stosowania, jest również kluczowe dla uniknięcia błędów w dawkowaniu i podaniu leku.
Niezwykle ważna jest również rola opakowań w zapobieganiu fałszerstwom produktów leczniczych. Nowoczesne rozwiązania opakowaniowe, takie jak hologramy, specjalne zabezpieczenia otwierania, czy unikalne kody identyfikacyjne, pomagają odróżnić oryginalne produkty od podróbek, które mogą być nieskuteczne lub wręcz niebezpieczne dla zdrowia. Producenci opakowań farmaceutycznych, poprzez stosowanie tych zaawansowanych technologii, przyczyniają się do ochrony pacjentów przed ryzykiem związanym z przyjmowaniem sfałszowanych leków. Ich zaangażowanie w utrzymanie najwyższych standardów jakości i bezpieczeństwa na każdym etapie produkcji opakowań jest zatem nieocenione dla całego systemu opieki zdrowotnej.
Czym kierować się przy wyborze producenta opakowań farmaceutycznych dla innowacyjnych terapii
Wybór producenta opakowań farmaceutycznych dla innowacyjnych terapii wymaga szczególnej uwagi i uwzględnienia szeregu unikalnych czynników. Nowoczesne terapie, takie jak leki biologiczne, terapie genowe czy komórkowe, często charakteryzują się złożoną strukturą, wymagają specyficznych warunków przechowywania i transportu (np. ultra-niskie temperatury) oraz mogą być niezwykle wrażliwe na czynniki zewnętrzne. Producent opakowań musi zatem wykazać się nie tylko zaawansowaną technologią i certyfikatami, ale przede wszystkim głębokim zrozumieniem specyfiki tych nowatorskich produktów.
Kluczowe znaczenie ma tutaj zdolność do zapewnienia nieprzerwanej i niezawodnej bariery ochronnej, która zapobiegnie degradacji substancji czynnej, utracie jej aktywności biologicznej lub zanieczyszczeniu. Materiały używane do produkcji opakowań muszą być obojętne chemicznie, nie mogą reagować z lekiem, a także muszą zapewniać odpowiednią ochronę przed światłem, tlenem i wilgocią. W przypadku terapii wymagających przechowywania w bardzo niskich temperaturach, opakowanie musi zachować swoje właściwości mechaniczne i barierowe nawet w ekstremalnych warunkach. Producent powinien być w stanie zaoferować rozwiązania wykonane z wysokiej jakości szkła farmaceutycznego, specjalistycznych polimerów lub kompozytów, które spełnią te wymagania.
Dodatkowo, innowacyjne terapie często wymagają opakowań zapewniających precyzyjne dawkowanie lub ułatwiających aplikację, co jest kluczowe dla skuteczności leczenia i komfortu pacjenta. Producenci powinni oferować rozwiązania zintegrowane, takie jak systemy dozujące, autostrzykawki czy specjalistyczne fiolki. Zdolność do zapewnienia sterylności opakowań i procesów produkcyjnych, zgodnych z najwyższymi standardami GMP, jest absolutnym priorytetem. Warto również zwrócić uwagę na producentów, którzy inwestują w badania i rozwój, potrafią doradzić w wyborze najnowszych, innowacyjnych rozwiązań opakowaniowych i są gotowi do współpracy przy tworzeniu niestandardowych opakowań, dopasowanych do specyficznych potrzeb danego leku. Elastyczność, zdolność do szybkiego reagowania na zmiany i potencjalne problemy, a także transparentność w procesie produkcji i kontroli jakości to cechy, które decydują o wyborze idealnego partnera dla innowacyjnych terapii.
Jakie technologie stosuje producent opakowań farmaceutycznych w praktyce
Producenci opakowań farmaceutycznych wykorzystują szereg zaawansowanych technologii, aby sprostać rygorystycznym wymaganiom branży i zapewnić najwyższy poziom bezpieczeństwa oraz jakości. Jedną z fundamentalnych technologii jest precyzyjne formowanie opakowań, które obejmuje zarówno metody przetwórstwa szkła, jak i tworzyw sztucznych. W przypadku opakowań szklanych, stosuje się techniki takie jak formowanie metodą IS (Individual Section), które pozwalają na produkcję butelek i fiolek o ściśle określonych wymiarach i grubości ścianek, minimalizując ryzyko powstawania naprężeń i wad. Produkcja opakowań z tworzyw sztucznych opiera się na takich procesach jak wtrysk, wytłaczanie, rozdmuch czy termoformowanie, gdzie kontrola parametrów procesu jest kluczowa dla uzyskania jednorodnej struktury i właściwości materiału.
Kolejną kluczową technologią jest sterylizacja opakowań, która jest niezbędna w przypadku leków, gdzie wymagana jest jałowość produktu. Stosuje się różne metody sterylizacji, w tym sterylizację parą wodną pod wysokim ciśnieniem (autoklawowanie), sterylizację tlenkiem etylenu (ETO) dla materiałów wrażliwych na ciepło, czy też sterylizację promieniami gamma lub elektronowymi. Wybór metody zależy od rodzaju materiału opakowaniowego oraz specyfiki produktu leczniczego. Producenci muszą posiadać odpowiednie urządzenia i walidowane procesy, aby zagwarantować skuteczność sterylizacji i brak negatywnego wpływu na właściwości opakowania.
Ważnym obszarem są również technologie związane z drukiem i znakowaniem opakowań. Dotyczy to nie tylko estetycznego nadruku logo czy nazwy produktu, ale przede wszystkim umieszczania niezbędnych informacji, takich jak numery partii, daty ważności, kody kreskowe, kody QR czy dane zmienne. Stosuje się metody druku fleksograficznego, sitodruku, offsetowego, a także nowoczesne techniki druku cyfrowego, które pozwalają na personalizację i szybką zmianę wzorów. Dodatkowo, technologia ta obejmuje również stosowanie specjalnych lakierów, farb czy folii zabezpieczających, które chronią przed fałszerstwem i zapewniają integralność opakowania. Producenci stale inwestują w nowe technologie, aby zaoferować rozwiązania opakowaniowe, które nie tylko spełniają wymogi regulacyjne, ale także zwiększają bezpieczeństwo pacjentów i ułatwiają identyfikację produktu.
Jakie rodzaje opakowań farmaceutycznych są najczęściej produkowane
Producent opakowań farmaceutycznych specjalizuje się w szerokim spektrum produktów, które muszą spełniać rygorystyczne normy jakościowe i bezpieczeństwa. Jednym z najczęściej produkowanych rodzajów opakowań są opakowania pierwotne, które mają bezpośredni kontakt z produktem leczniczym. Należą do nich fiolki i ampułki, najczęściej wykonane ze szkła farmaceutycznego typu I, które charakteryzuje się wysoką odpornością chemiczną i minimalną reaktywnością. Są one używane do przechowywania płynnych leków, szczepionek czy substancji do iniekcji.
Kolejną bardzo popularną kategorią są blistry, które zazwyczaj składają się z formowanej folii (np. PVC, PVDC) oraz folii zamykającej (najczęściej aluminiowej). Blistry są idealne do pakowania tabletek, kapsułek i innych form stałych leków, zapewniając ochronę przed wilgocią i światłem, a także ułatwiając dawkowanie. Producenci oferują blistry o różnym stopniu barierowości, dopasowane do specyfiki przechowywania danego preparatu. Pudełka i butelki wykonane z tworzyw sztucznych, takich jak polietylen o wysokiej gęstości (HDPE) czy polipropylen (PP), również stanowią znaczną część produkcji. Są one wykorzystywane do pakowania syropów, zawiesin, maści, a także tabletek i kapsułek, oferując lekkość, odporność na stłuczenie i możliwość łatwego kształtowania.
Warto również wspomnieć o opakowaniach wtórnych, które chronią opakowanie pierwotne i zawierają dodatkowe informacje dla pacjenta. Są to głównie kartoniki, na których drukuje się nazwy leków, dawkowania, numery partii i inne niezbędne dane. Producenci opakowań farmaceutycznych tworzą również opakowania specjalistyczne, takie jak pojemniki na leki biologiczne wymagające niskich temperatur, opakowania chroniące przed dostępem dzieci (child-resistant), czy też rozwiązania antyfałszerskie z wykorzystaniem hologramów i unikalnych kodów zabezpieczających. Ciągły rozwój technologii pozwala na tworzenie coraz bardziej zaawansowanych i bezpiecznych opakowań, które są kluczowe dla zapewnienia skuteczności i bezpieczeństwa terapii.
Dlaczego posiadanie certyfikatów jest ważne dla producenta opakowań farmaceutycznych
Posiadanie odpowiednich certyfikatów jest absolutnie kluczowe dla każdego producenta opakowań farmaceutycznych, ponieważ stanowi ono formalne potwierdzenie jego zdolności do spełniania najwyższych standardów jakości, bezpieczeństwa i zgodności z obowiązującymi przepisami prawnymi. W branży farmaceutycznej, gdzie błędy mogą mieć katastrofalne skutki dla zdrowia i życia pacjentów, zaufanie i pewność co do jakości dostarczanych materiałów są priorytetem. Certyfikaty działają jako swoisty paszport, który otwiera drzwi do współpracy z renomowanymi firmami farmaceutycznymi, które skrupulatnie weryfikują swoich dostawców.
Najczęściej wymagane certyfikaty obejmują normę ISO 9001, która jest podstawą systemu zarządzania jakością, gwarantującym powtarzalność procesów i ciągłe doskonalenie. Jednak w sektorze farmaceutycznym niezbędne są również bardziej specjalistyczne certyfikaty. Normy takie jak ISO 13485 są kluczowe, ponieważ odnoszą się one specyficznie do systemów zarządzania jakością dla producentów wyrobów medycznych, co obejmuje również opakowania farmaceutyczne. Certyfikaty GMP (Good Manufacturing Practice) są kolejnym imperatywem, potwierdzającym, że procesy produkcyjne są prowadzone w kontrolowanych warunkach, zapewniających bezpieczeństwo i czystość produktów.
Dodatkowo, producenci mogą posiadać certyfikaty potwierdzające zgodność z konkretnymi dyrektywami Unii Europejskiej lub innymi regulacjami międzynarodowymi, dotyczącymi np. materiałów dopuszczonych do kontaktu z żywnością i lekami (np. FDA w USA). Posiadanie tych certyfikatów nie tylko buduje wiarygodność firmy w oczach klientów, ale także ułatwia jej ekspansję na rynki zagraniczne. Jest to dowód na to, że producent zainwestował w odpowiednie procedury, infrastrukturę i personel, aby zapewnić najwyższą jakość i bezpieczeństwo. Dla firmy farmaceutycznej wybór certyfikowanego producenta opakowań to minimalizacja ryzyka związanego z jakością dostarczanych materiałów, co przekłada się bezpośrednio na bezpieczeństwo pacjentów i zgodność z regulacjami.
Jak producent opakowań farmaceutycznych wspiera zrównoważony rozwój branży
Współczesny producent opakowań farmaceutycznych coraz częściej staje się kluczowym partnerem w dążeniu do zrównoważonego rozwoju całej branży farmaceutycznej. Zrównoważony rozwój w kontekście opakowań oznacza nie tylko minimalizację negatywnego wpływu na środowisko, ale także zapewnienie długoterminowej efektywności ekonomicznej i społecznej. Jednym z głównych obszarów, w którym producenci opakowań odgrywają znaczącą rolę, jest wykorzystanie materiałów przyjaznych środowisku. Obejmuje to coraz szersze stosowanie materiałów pochodzących z recyklingu, biodegradowalnych lub kompostowalnych polimerów, a także innowacyjnych, lekkich materiałów, które redukują ilość odpadów i ślad węglowy podczas transportu.
Optymalizacja procesów produkcyjnych to kolejny istotny aspekt. Producenci inwestują w nowoczesne technologie, które zużywają mniej energii i wody, minimalizują emisję szkodliwych substancji do atmosfery oraz generują mniej odpadów produkcyjnych. Wdrażanie zasad gospodarki obiegu zamkniętego, gdzie odpady produkcyjne są ponownie wykorzystywane, również przyczynia się do poprawy efektywności i zmniejszenia obciążenia dla środowiska. Transparentność w łańcuchu dostaw i audyty środowiskowe stają się standardem, pozwalając firmom farmaceutycznym na wybór partnerów, którzy rzeczywiście przestrzegają zasad zrównoważonego rozwoju.
Dodatkowo, producenci opakowań farmaceutycznych mogą wspierać zrównoważony rozwój poprzez projektowanie opakowań, które ułatwiają recykling lub ponowne wykorzystanie po zużyciu. Może to obejmować stosowanie jednorodnych materiałów, unikanie nadmiernej ilości różnych komponentów, czy też projektowanie opakowań, które można łatwo rozłożyć na części składowe. Współpraca z firmami farmaceutycznymi w celu opracowywania innowacyjnych rozwiązań opakowaniowych, które łączą w sobie wymagania bezpieczeństwa, funkcjonalności i odpowiedzialności ekologicznej, jest kluczowa dla budowania bardziej zrównoważonej przyszłości branży farmaceutycznej. Działania te nie tylko odpowiadają na rosnące oczekiwania konsumentów i regulacje prawne, ale także przyczyniają się do długoterminowej stabilności i konkurencyjności przedsiębiorstw.


